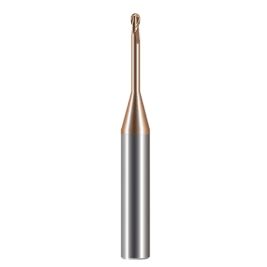
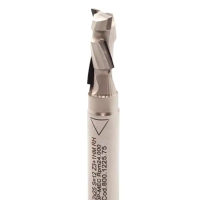
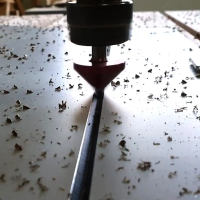
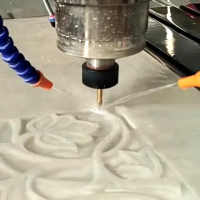
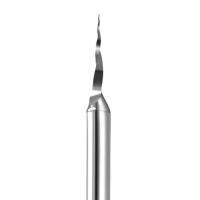
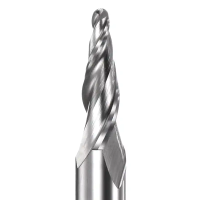
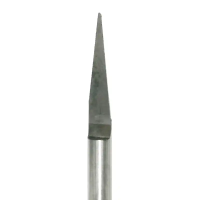
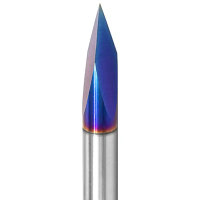
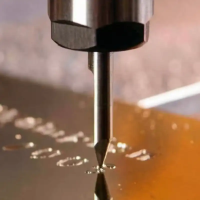
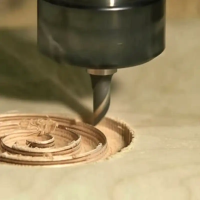
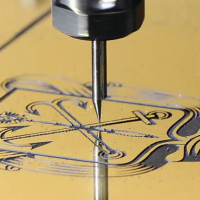
2705 HARTENSE Конусный двузаходный гравер с заостренным основанием HT55CG2WOV-0.1-60-6.0-40 — гравировальная фреза для обработки заготовок на станках ЧПУ. Инструмент применяют для получения надписей, логотипов, контуров, канавок и рельефных элементов при изготовлении клише, рекламной и сувенирной продукции, ювелирных изделий, штампов, табличек и шильдов. Выбор гравера определяется тем, какой профиль должен получить материал после обработки.
2705 HARTENSE Конусный двузаходный гравер с заостренным основанием HT55CG2WOV-0.1-60-6.0-40 предназначен для обработки следующих материалов: Медь, Латунь, Композит, Магний, Алюминий, Сталь, Alucobond. Выбор инструмента по материалу позволяет учитывать особенности заготовки при изготовлении клише, рекламной и сувенирной продукции, табличек, шильдов и других изделий на станке ЧПУ.
Диаметр режущей части 0.1 мм определяет размер рабочей зоны инструмента. При выполнении мелкой гравировки он влияет на возможность обработки небольших элементов, а при более широкой выборке — на размер формируемого участка.
Количество зубьев — 2 шт. Этот параметр учитывают при назначении подачи и частоты вращения шпинделя, поскольку при заданной подаче количество режущих кромок влияет на нагрузку на отдельный зуб.
Диаметр хвостовика 6 мм определяет совместимость гравера с системой крепления шпинделя. Для установки используется цанга соответствующего размера. Совпадение диаметра хвостовика и посадочного размера цанги необходимо для надёжной фиксации инструмента.
Общая длина инструмента 40 мм учитывается при установке в шпиндель и выборе рабочего вылета. Длины должно быть достаточно для доступа к заготовке, а лишний вылет без необходимости использовать не следует.
Страна происхождения — Россия.
Гравер выбирают от конечной производственной задачи: требуемой формы обработки, материала и необходимой детализации.
Перед установкой 2705 HARTENSE Конусный двузаходный гравер с заостренным основанием HT55CG2WOV-0.1-60-6.0-40 необходимо проверить соответствие хвостовика диаметром 6 мм используемой цанге и надёжность фиксации инструмента в шпинделе.