


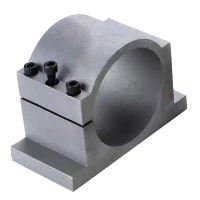
Крепления шпинделя фрезерного станка ЧПУ


Крепление шпинделя: фланцы, хомуты и держатели для станков
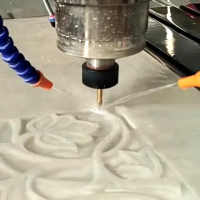
Крепление шпинделя — узел фиксации шпиндельного модуля к пиноли, каретке, стойке или адаптеру станка. Оно передаёт осевые и радиальные нагрузки от инструмента, сохраняет соосность и исключает люфт при вращении. В категорию входят фланцы крепления шпинделя, хомуты (обжимные кольца) и держатели шпинделя — кронштейны с цангой, кольцом или быстросменным интерфейсом. Применяются на фрезерных, сверлильных, шлифовальных, граверных и настольных ЧПУ станках. От близких категорий — аксессуаров для шпинделей, патронов и цанг — крепление отличается тем, что отвечает за базирование и удержание корпуса шпинделя, а не за зажим инструмента.
Для каких задач применяется
Крепление удерживает осевое усилие, момент резания и вес шпинделя при ускорениях и торможении. От него зависят стабильность реза, чистота поверхности, ресурс инструмента и безопасность. Точная база снижает вибрацию, исключает проворот корпуса, ослабление зажима и тепловое смещение оси. Для настольных станков важны компактность, доступность обслуживания и совместимость с разными типами шпинделей: Linnan, HQD или встроенными модулями.
Основные разновидности
- Фланцевое крепление — корпус притягивается болтами по базовой плоскости с центрированием по посадочному буртику. Даёт максимальную жёсткость и точность, лучше противостоит моменту и радиальным силам, но требует точной обработки посадочных мест и времени на переналадку.
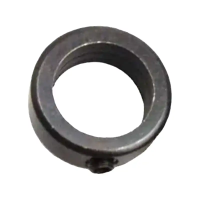
- Хомут (обжимное кольцо) — обжимает цилиндрическую часть корпуса. Проще и быстрее в установке, подходит для круглых корпусов и модернизации, но при высоких нагрузках может оставлять следы, смещаться и хуже гасить вибрацию.
- Кронштейн, адаптер, держатель — удобен для сменных шпинделей и мелкосерийной работы, однако добавляет звенья в цепь точности и снижает жёсткость при длинном вылете.
Как выбрать
Выбор зависит от режима резания, массы шпинделя, требуемой соосности и необходимости быстрой замены. Учитывают диаметр и длину корпуса шпинделя, посадочный поясок, болтовой круг и шаг резьбы, жёсткость фланца или кронштейна. Обязателен антипроворот — штифт, паз, лыска или упор. Затяжку контролируют по моменту, биение — индикатором. Размеры и биение нормируются по DIN/ISO; для ЧПУ важно базирование по цилиндру и торцу.
Применение в производстве
Типовой сценарий: установка шпиндельного модуля на каретку или стойку станка → фиксация через фланец, хомут или держатель → выставление оси по вертикали → контроль биения тестовой оправкой → пробная обработка. Привалочные поверхности очищают от стружки, масляной плёнки и заусенцев, крепёж затягивают равномерно по диагональной схеме. После прогрева станка положение проверяют повторно. Для прецизионных задач отклонение оси от вертикали держат в пределах 0,01 мм на 100 мм высоты.