


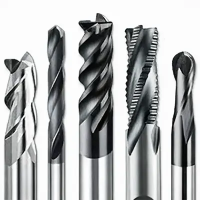
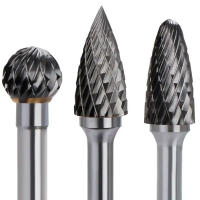
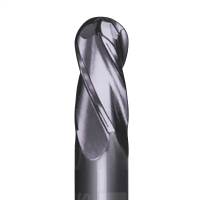
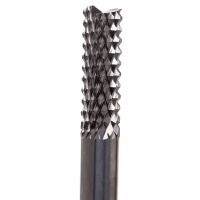
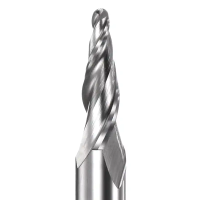
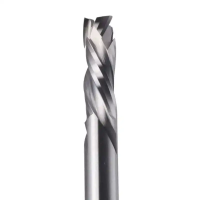
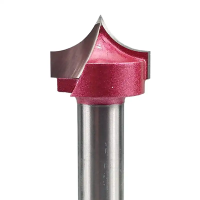
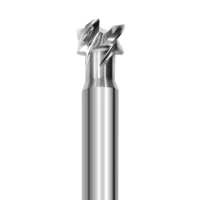
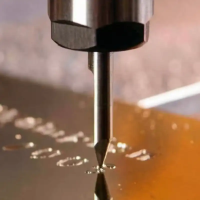
Борфрезы по алюминию разных форм и задач


Борфрезы по алюминию: инструмент для обработки алюминиевых заготовок
Борфрезы по алюминию — это вращающиеся режущие инструменты, рабочая часть которых выполнена в виде зубчатой головки. Их применяют для локальной обработки алюминия и алюминиевых сплавов: снятия материала, доводки кромок и выборки углублений. Инструмент устанавливается в прямые шлифовальные машины, бормашины, граверы и другое оборудование с подходящим патроном или цангой. От борфрез общего назначения эту категорию отличает геометрия зубьев, рассчитанная на мягкий и вязкий алюминий.
Для каких задач применяются
Борфрезы по алюминию используют для снятия заусенцев после распиловки, сверления и фрезерования, обработки кромок и фасок, расширения и корректировки отверстий, удаления наплывов и локальных неровностей. Инструментом зачищают сварные швы на алюминиевых деталях, обрабатывают пазы, углубления и труднодоступные участки, доводят контуры и подгоняют детали при сборке. Категория востребована при изготовлении корпусов, профилей и других изделий из алюминия, а также в ремонтных работах.
Особенности обработки алюминия
Алюминий отличается невысокой твёрдостью, пластичностью и склонностью налипать на режущие кромки. При неподходящей геометрии стружка забивает межзубовые впадины, ухудшается резание, растёт нагрев и падает качество поверхности. Борфрезы для алюминия имеют геометрию зубьев, облегчающую отвод стружки и снижающую вероятность забивания рабочей части. Это даёт более стабильный съём материала, уменьшает риск задиров и позволяет получать аккуратные кромки.
Основные разновидности
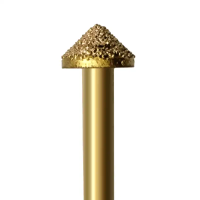
Инструмент обычно изготавливают из твёрдого сплава. Форма рабочей головки бывает цилиндрической, сферической, конической, овальной и других типов. Выбор формы определяется геометрией заготовки, доступностью обрабатываемого участка и требуемым результатом: одна форма удобнее для плоскостей и пазов, другая — для углублений и криволинейных поверхностей, третья — для фасок и угловых переходов.
Как выбрать борфрезу по алюминию
При выборе учитывают форму и диаметр рабочей головки, тип насечки, размер зубьев, тип и размер хвостовика, а также допустимую частоту вращения. Форму подбирают под обрабатываемый участок, диаметр — под требуемый съём и доступ к зоне обработки. Хвостовик должен соответствовать патрону или цанге оборудования. Режим вращения и усилие подачи подбирают с учётом размера борфрезы и характера обработки: чрезмерное давление усиливает нагрев и способствует налипанию стружки.
Применение в производстве
Типовой сценарий: после раскроя или сверления алюминиевой детали остаются заусенцы и неровные кромки. Борфрезу подходящей формы закрепляют в шлифовальной машине или бормашине и снимают материал локально — на кромке, в отверстии или углублении. Правильно подобранная борфреза по алюминию обеспечивает производительное снятие материала, аккуратную обработку кромок и сокращает время на доводку деталей.