

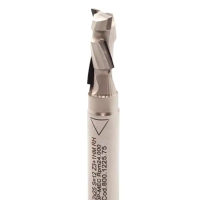
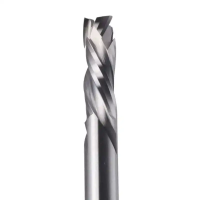
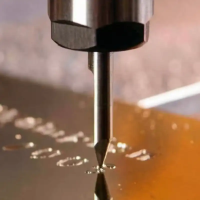
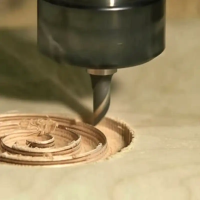
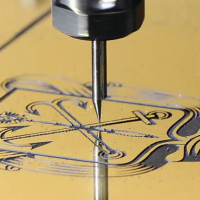
Фрезы однозаходная стружка вниз для станка ЧПУ
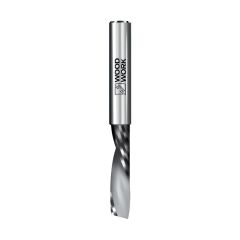
Что входит в категорию
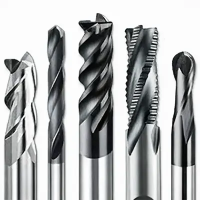
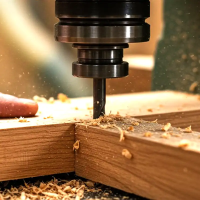
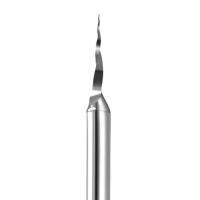
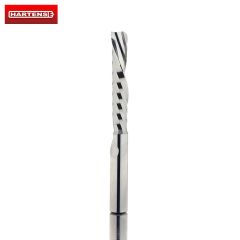
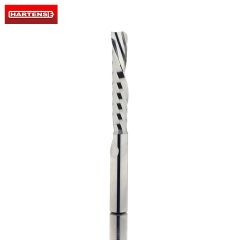
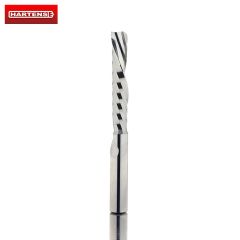
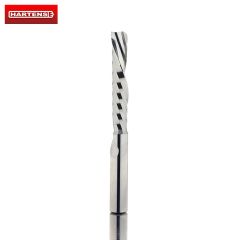
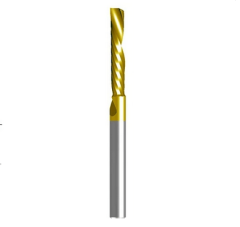
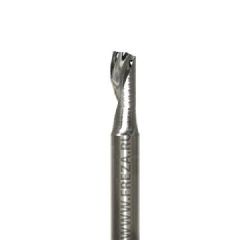
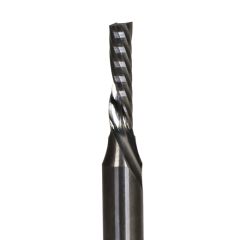
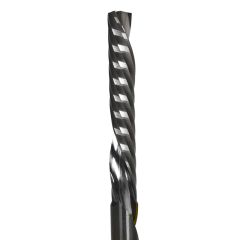
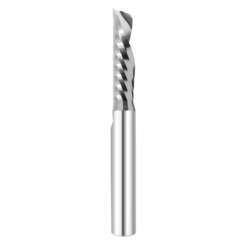
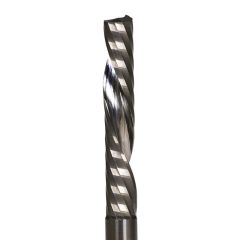
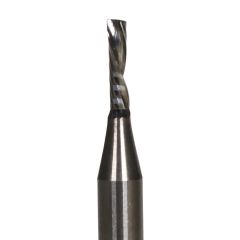
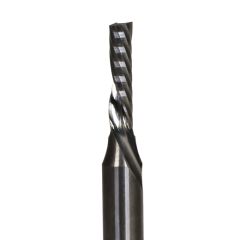
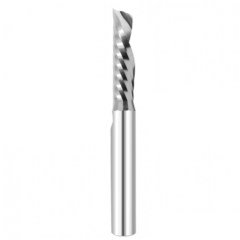
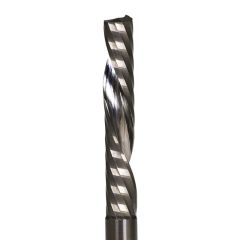
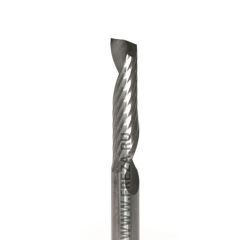
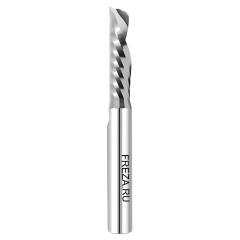
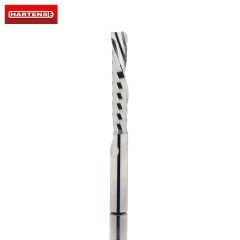
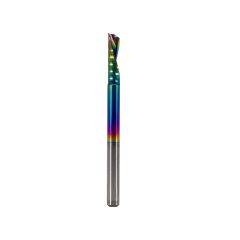
Однозаходные фрезы со стружкой вниз (downcut) — это режущий инструмент для фрезерования на станках с ЧПУ, у которого рабочая часть имеет одну винтовую канавку, а направление спирали обеспечивает перемещение стружки от верхней поверхности заготовки ко дну паза. Такая геометрия прижимает заготовку к столу или вакуумной оснастке и сохраняет верхнюю кромку реза без сколов, заусенцев и расслоений.
Категория отличается от фрез «стружка вверх» (upcut) направлением отвода стружки и характером воздействия на заготовку: здесь приоритет отдан качеству верхней поверхности и удержанию тонкого листа, а не интенсивному удалению стружки из зоны реза.
Для каких задач применяется
- раскрой листовых материалов с чистым верхним контуром;
- чистовая и получистовая обработка пазов;
- фрезерование деталей, закреплённых на слабой оснастке, когда прижимающее усилие самой фрезы компенсирует недостаточную фиксацию;
- обработка материалов, склонных к налипанию, где важен свободный объём стружечной канавки.
Материалы обработки
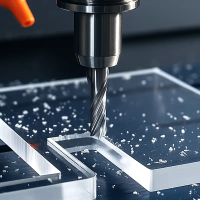
Инструмент рассчитан на вязкие и пластичные материалы: дюралюминий и алюминиевые панели, ПВХ, акрил, карбон и композиты, дерево и МДФ. Однозаходная конструкция с максимальным свободным объёмом канавки эффективна там, где стружка занимает большой объём и склонна к переуплотнению и налипанию на стенки паза.
Особенности конструкции
Единственная режущая кромка по всей длине рабочей части снижает радиальное усилие резания. Это позволяет применять инструмент малого диаметра без риска поломки. Одновременно однозаходные фрезы уступают многозаходным по жёсткости и балансировке, поэтому не предназначены для тяжёлого чернового прорезания сталей на больших подачах.
Основное технологическое ограничение геометрии «стружка вниз» — накопление стружки в нижней части реза. При глубоком погружении без пошагового фрезерования стружка прессуется у дна, что ведёт к перегреву, наплывам снизу и росту крутящего момента. Это учитывают при назначении глубины реза.
Как выбрать
При подборе внутри категории ориентируются на:
- диаметр и рабочую длину — под глубину паза и размер детали;
- материал заготовки — от него зависит допустимая нагрузка и режим;
- тип операции — чистовая или получистовая обработка пазов, раскрой листа;
- способ фиксации заготовки — при слабой оснастке прижимающее усилие фрезы работает как дополнительный фактор удержания;
- требуемое качество верхней кромки — ключевой критерий для этой геометрии.
Применение в производстве
Типовой сценарий: требуется раскроить лист алюминиевой панели, ПВХ или акрила с чистым верхним контуром и без отрыва заготовки от вакуумного стола. Задача решается однозаходной фрезой со стружкой вниз: спираль прижимает лист к оснастке, широкая канавка отводит объёмную стружку, верхняя кромка остаётся без сколов и расслоений. Глубину прохода задают с учётом накопления стружки у дна паза.